鲁特琴拼板嵌合工艺的力学逻辑与声学表现 鲁特琴作为文艺复兴与巴洛克时期的核心拨弦乐器,其共鸣箱结构对音色的塑造起着决定性作用。传统制琴工艺中,面板与背板极少使用整块木材,而是采用多块木板拼合后镶嵌而成的“拼板”结构。这种嵌合工艺并非简单的拼接,而是通过严密的几何计算与手工修整,使每一块木片在受力状态下达到动态平衡。木材在干燥过程中会产生内应力,拼板结构能够分散因温湿度变化导致的形变应力,有效防止
鲁特琴拼板嵌合工艺的力学逻辑与声学表现
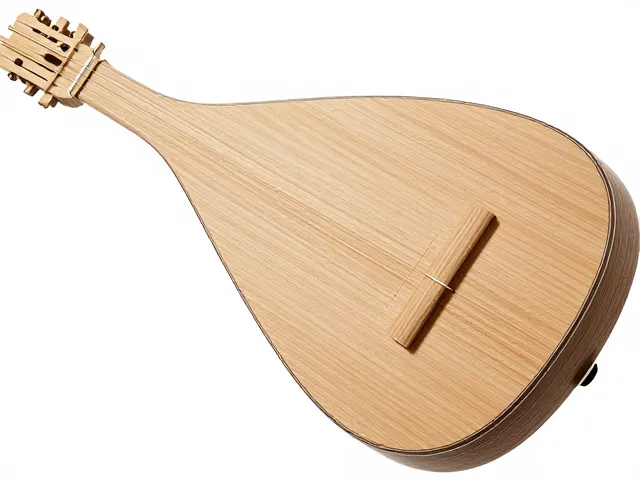
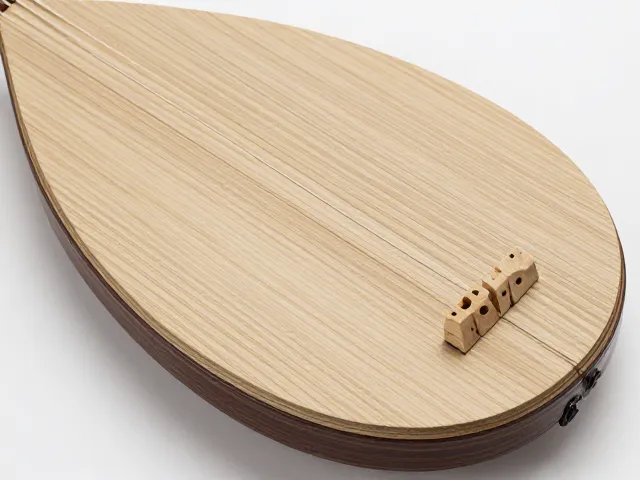
鲁特琴作为文艺复兴与巴洛克时期的核心拨弦乐器,其共鸣箱结构对音色的塑造起着决定性作用。传统制琴工艺中,面板与背板极少使用整块木材,而是采用多块木板拼合后镶嵌而成的“拼板”结构。这种嵌合工艺并非简单的拼接,而是通过严密的几何计算与手工修整,使每一块木片在受力状态下达到动态平衡。木材在干燥过程中会产生内应力,拼板结构能够分散因温湿度变化导致的形变应力,有效防止琴体开裂或变形,从而维持乐器长期的稳定性。
在声学层面,拼板嵌合处的胶合线会轻微改变木材的振动传递路径。经验丰富的制琴师通过调整拼缝的角度与宽度,间接影响面板的刚度分布。这种细微的物理干预使得声音在传播过程中产生独特的泛音列变化,赋予鲁特琴特有的温润与穿透力。嵌合工艺的核心在于“严丝合缝”,任何肉眼可见的缝隙都会导致漏气或振动阻尼,直接削弱共鸣效率,因此对木材的含水率控制与拼接精度有着极高的要求。
精密榫卯结构在鲁特琴颈部与琴身连接中的应用
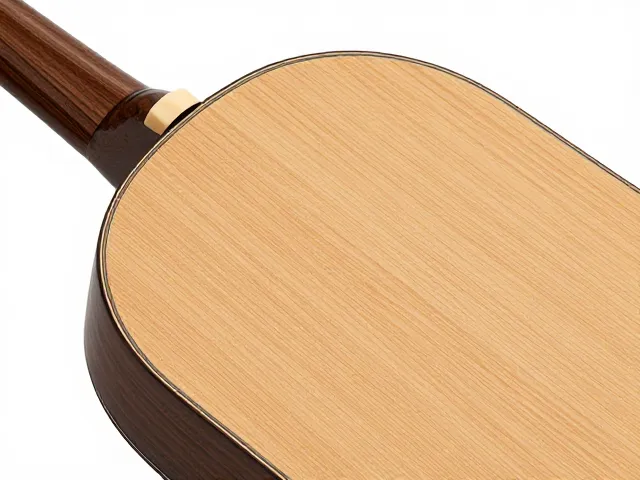
鲁特琴独特的梨形琴身与细长琴颈的连接,是乐器结构中最脆弱的环节之一。为了应对拨弦产生的巨大张力以及演奏时的物理冲击,传统工艺完全摒弃金属螺丝固定,转而依赖精密的木质榫卯结构。琴颈内部的榫头与琴身内部的榫槽经过精细打磨,配合动物胶(如鱼胶或骨胶)形成不可逆的刚性连接。这种连接方式不仅提供了卓越的抗剪切强度,更重要的是,木质与木质之间的直接接触能够最大程度地传递高频振动,避免金属件可能带来的阻尼效应。
榫卯接合处的角度设计需严格遵循乐器声学模型,通常涉及复杂的曲面计算。制琴师需确保琴颈与琴身的接合面完全贴合,不留任何微小间隙,否则会在演奏时因共振产生杂音或导致结构松动。随着时间推移,动物胶可能会因环境变化产生微弱收缩,但这正是鲁特琴可修复性的体现。通过加热软化胶层,制琴师可以无损拆解并重新调整接合状态,这种可逆性结构是鲁特琴能够历经数百年依然保持完好的重要技术基础。
枫木背板与面板的声学特性及处理工艺
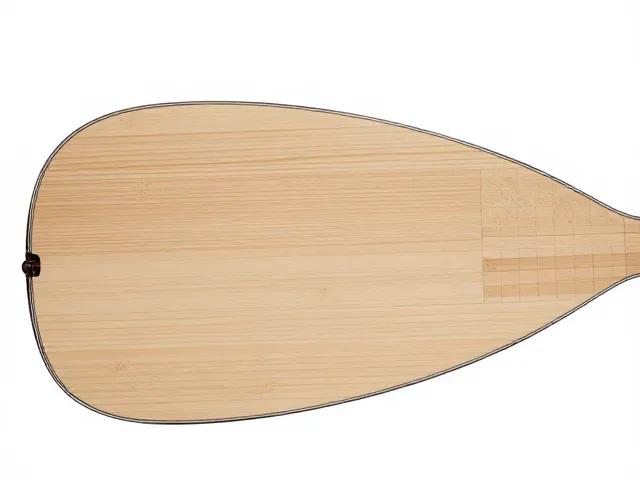
枫木是制作鲁特琴背板和侧板的首选材料,其紧密的纤维结构和高密度提供了优异的反射声波能力。优质枫木通常选自欧洲阿尔卑斯山脉或北美阿巴拉契亚山脉,木材需经过自然风干数年,含水率控制在6%-8%之间,以消除内部应力。在加工前,枫木需经过严格的选料,剔除带有虫眼、腐朽或纹理扭曲的木料。背板通常由两块或四块枫木拼合而成,拼缝处需经过精细的刨削,确保木纹连续美观且声学性能一致。
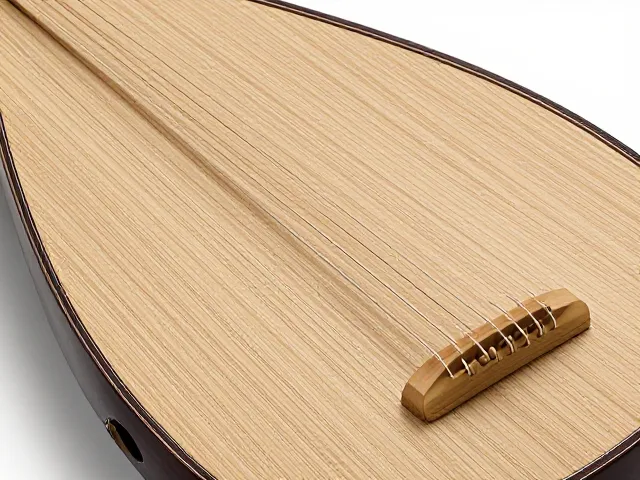
面板则多选用欧洲云杉,因其密度低、弹性模量高,能产生明亮且富有投射力的音色。云杉面板对木材的声学品质极为挑剔,通常要求纹理均匀、垂直度高。在制板过程中,制琴师会根据音盆理论,对面板进行厚度梯度打磨。不同区域的厚度差异可达数毫米,这种非均匀的厚度分布决定了面板的振动模式。面板的镶嵌线(purfling)不仅起到保护边缘的作用,其嵌入深度和角度也会影响面板边缘的振动耦合,进而微调音色的亮度与响应速度。
玫瑰木侧板与琴颈的材料选择与稳定性控制
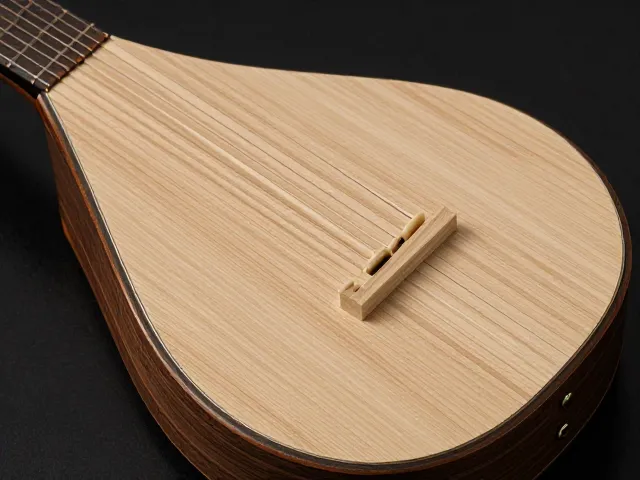
玫瑰木因其出色的硬度、密度和声学阻尼特性,常被用于制作鲁特琴的侧板和琴颈。不同产地的玫瑰木在密度和油性含量上存在显著差异,巴西玫瑰木因资源稀缺已受法律保护,现代制琴多使用印度玫瑰木或洪都拉斯玫瑰木作为替代。侧板木材需具备良好的弯曲性能,以便在加热和夹具固定下形成鲁特琴标志性的弧形轮廓。木材在弯曲过程中需防止纤维断裂,通常采用蒸汽软化后缓慢定型,以确保结构的完整性。
琴颈部分的木材选择需兼顾强度与稳定性。由于琴颈需承受琴弦的持续拉力,木材必须具有极高的抗弯强度。玫瑰木或高质量的枫木常被用于制作琴颈,其内部结构需无任何隐性裂纹。在加工琴颈时,木材的纹理方向需与受力方向垂直或成一定角度,以最大化抵抗因张力导致的扭曲。此外,玫瑰木中的天然油脂具有一定的防潮性能,有助于琴颈在潮湿环境中保持尺寸稳定,减少因湿度波动导致的品丝松动或琴颈变形。
木材含水率控制与环境适应性处理
木材的物理性能与其含水率呈强相关,鲁特琴制作中对含水率的控制贯穿选材、加工到成品的全过程。木材在切割后需经过受控的干燥环境,逐步降低含水率至与使用环境平衡的状态。对于欧洲乐器,平衡含水率通常设定在8%-10%,以适应温带海洋性气候。干燥过程需缓慢进行,避免快速脱水导致木材开裂或内应力集中。每块木材在加工前需经过含水率仪检测,确保所有组件处于同一含水率基准,防止因湿度差异导致组装后变形。
环境适应性处理还包括木材的应力释放工艺。在拼板和成型后,木材需经历一个“养木”阶段,放置在恒温恒湿室中静置数周,让内部应力自然释放。这一步骤能显著降低乐器在后续使用中的变形风险。此外,木材表面的涂饰处理也需考虑透气性,传统漆艺使用天然树脂与酒精混合制成,形成薄而坚韧的保护层,既隔绝湿气侵入,又不阻碍木材振动。涂饰厚度需精确控制,过厚的涂层会增加面板重量,降低响应灵敏度,过薄则无法提供足够的保护作用。
传统工艺与现代检测技术的结合应用
现代鲁特琴制作在保留传统手工技艺的基础上,引入了多种无损检测技术以优化选材与加工精度。激光扫描仪可用于测量木材的密度分布和厚度变化,帮助制琴师更精准地判断音板的振动特性。声学分析仪可记录木材在不同频率下的振动响应,辅助评估木材的声学品质。这些数据并非替代人工经验,而是作为参考,帮助制琴师在选材阶段筛选出国质更优的木料,提高成品的一致性。
在拼板嵌合过程中,显微镜检测被用于检查胶合面的贴合情况。高倍放大下,制琴师可观察胶层厚度是否均匀,木纤维是否紧密咬合,从而排除微观缺陷。此外,红外热成像技术可用于检测木材内部的隐藏裂纹或空洞,确保结构安全。这些技术的应用使得鲁特琴的制作更加精细化,减少了因材料缺陷导致的成品率低下。然而,核心的音色塑造与结构调整仍依赖制琴师的主观判断与手工技艺,技术手段仅作为辅助,旨在提升工艺的精确度与可重复性。